

Hur man kör HDPE Butt Fusion Machine på rätt sätt?
Introduktion
Stumsvetsning är den vanligaste och pålitligaste metoden för att foga ihop HDPE-rör för vattenförsörjning, gasdistribution och industriella rörsystem. Även medhögkvalitativ rumpfusionsutrustning, kommer felaktig användning att leda till svaga fogar, dolda läckagerisker och projektavslag. Som en professionell tillverkare av stumfusionsmaskiner kommer Saemin att leda dig genom det kompletta arbetsflödet för standarddrift för att hjälpa operatörer att avsluta rörfusionen säkert och korrekt.
Inspektion och förberedelse före operation
Innan du påbörjar något svetsarbete, slutför utrustningen och arbetsstyckets kontroll. Inspektera först butt fusion-maskinen: kontrollera värmeplattans yta för repor, kontaminering eller oxidation; verifiera att hydraulsystemet, klämbackarna och fräsen fungerar normalt. Rengör värmeplattan med fiberduk för att ta bort plastrester. För HDPE-rör, kapa rörändarna plana, ta bort smuts, fett och oxidskikt på rörytan. Se till att rören är av samma materialkvalitet och väggtjocklek. Förbered skyddshandskar och säkerhetsutrustning för operatörer på plats.
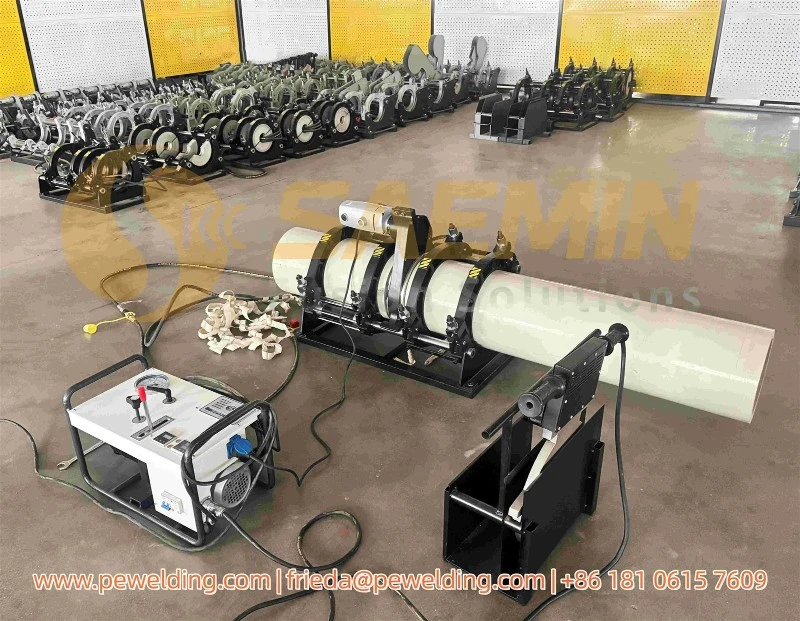
Klämma och rikta in HDPE-rör
Placera de två rörsektionerna i maskinklämmorna. Dra åt käftarna för att fixera rören ordentligt. Använd frontfräsen för att bearbeta båda rörändarna tills de två ytorna är helt plana och parallella. Justera rören för att minimera snedställning. Avvikelsen mellan rörets väggtjocklek bör inte överstiga 10 % av rörväggens tjocklek, vilket krävs enligt ISO 21307 och DVS 2207 standarder. Bra uppriktning är grunden för en stark fusionsfog.

Uppvärmningsfas
Sätt in den uppvärmda plattan mellan de två förberedda rörändarna. Applicera specificerat tryck för att pressa rörändarna tätt mot värmeplattan. Fortsätt värma tills rörändarna bildar en jämn smältpärla. Ta inte ut värmeplattan i förtid och överhett inte rörmaterialet. Överhettning kommer att försämra HDPE-material och minska fogstyrkan. Du kan ställa in uppvärmningstid och temperatur enligt rördiameter och väggtjocklek enligt standardspecifikationer.
Switch Värmeplatta & Fusion Sammanfogning
När uppvärmningen är klar, dra snabbt ut värmeplattan. Tryck sedan ihop de två smälta rörändarna under det rekommenderade smälttrycket. Denna övergång måste avslutas inom den tillåtna omkopplingstiden för att undvika att den smälta ytan kyls ner i förtid. Behåll svetstrycket under hela kylperioden. Släpp inte trycket eller flytta rören innan full kylning.

Kylning & Demolding
Kyltiden beror på rörstorlek och väggtjocklek. Kylning måste ske under konstant tryck. Påskynda aldrig kylningen genom att hälla vatten på fogen, snabb nedkylning kommer att orsaka inre spänningar och sprickrisker. Efter hela kylningscykeln, släpp klämmorna och ta ut den svetsade rörenheten.

Visuell inspektion efter svetsning
Kontrollera svetssträngen på båda sidor av fogen. Pärlan ska vara kontinuerlig, enhetlig och symmetrisk. Inga sprickor, bubblor eller partiella smältdefekter. Registrera svetsparametrar inklusive uppvärmningstemperatur, tid, tryck och kylningstid för konstruktionsspårbarhet, speciellt för gas- och kommunala rörledningsprojekt.

Viktiga säkerhets- och användningsanmärkningar
- Rör aldrig den varma värmeplattan direkt för att förhindra brännskador
- Håll arbetsområdet rent, borta från brandfarliga material
- Följ ISO, ASTM och DVS standardparametrar för olika HDPE-rörspecifikationer
- Underhåll regelbundet värmeplattan, hydraulsystemet och fräsen på kolvsmältningsmaskinen
Slutsats
Korrekt butt fusion är en kombination av standardiserade steg, exakt parameterkontroll och noggrann inspektion. Saeminsbutt fusion maskiner, halvautomatiskochhelautomatiska modeller, hjälpa operatörer att uppnå stabilHDPE-rörskarvar. Om du behöver utrustningsval eller driftvägledning på plats för ditt rörprojekt, kontakta gärna vårt team.
Referenser
ISO 21307: Plaströrsystem - Stumfogar för polyeten (PE) rör och rördelar
DVS 2207, Svetsning av termoplaströr och gjutna rördelar